Dải vát mép là vật dụng nhỏ nhất trên pallet và là vật dụng thường bị đổ lỗi nhất khi một cạnh bị rách. Đối với hầu hết các nhà máy đúc sẵn, câu trả lời rất đơn giản: a Dải PVC 20 mm x 20 mm, 45 độ trên pallet thép, được giữ bằng nam châm ở tâm 300 đến 400 mm . Các tấm kiến trúc mỏng từ 100 đến 120 mm thường hoạt động tốt hơn trên chân 15 mm, dầm nặng và các bộ phận cầu trên 25 mm, đồng thời biên dạng bán kính thay thế mặt 45 độ ở những nơi khả năng chống phoi quan trọng hơn đường bóng sắc nét.
Sự kết hợp đó chiến thắng vì những lý do thực tế hơn là lý thuyết. Dải từ chỉ mất vài giây để thiết lập, không để lại lỗ ghim trên mặt khuôn, kéo ra một góc 45 độ mà không cần đòn bẩy và tồn tại được sau hàng chục lần đổ khi nó được làm sạch và bảo quản phẳng. Các dải được đóng đinh trên ván ép vẫn hoạt động và các dải được dán vẫn có một vị trí trên các dạng dùng một lần, nhưng không phù hợp với tốc độ chuyển đổi của hệ thống từ tính trên pallet lặp lại.
Các chi tiết quyết định kết quả được đề cập bên dưới: kích thước và góc của biên dạng, phương pháp cố định và khoảng cách, áp suất và độ rung của bê tông tươi tương tác với biên dạng hẹp như thế nào, chu trình hơi nước tác động như thế nào đến nam châm, tuổi thọ tái sử dụng, các khiếm khuyết xuất hiện thường xuyên nhất và trình tự các bước giúp nhà máy có thể lặp lại.
- Độ dày của phần tử và chiều rộng của mối nối, bởi vì một mặt vát 25 mm trên lề đường 60 mm sẽ loại bỏ quá nhiều mảng.
- Vật liệu khuôn, vì nam châm cần có mặt thép hoặc mặt thép để hoạt động.
- Nhiệt độ bảo dưỡng vì các loại neodymium tiêu chuẩn mất độ bền trên khoảng 80 độ C.
- Chất lượng mối nối vì mối nối đối đầu có khe hở 1 mm để lại một đường gờ trên mỗi tấm ván.
Dải vát thực sự có tác dụng gì đối với bê tông
Vát mép là một góc xiên được hình thành trên cạnh của một phần tử bê tông, thường ở góc 45 độ. Dải tạo thành nó thực hiện bốn công việc cùng một lúc: loại bỏ các mảng sắc nhọn bị sứt mẻ trong quá trình tước, vận chuyển và xử lý; nó tạo ra một đường nhả có kiểm soát để khuôn mở ra mà không làm rách góc; nó tạo ra đường bóng mà bê tông kiến trúc phụ thuộc vào; và nó mang lại cho chất trám kín một vị trí xác định tại các mối nối của tấm. Không có công việc nào trong số đó mang tính thẩm mỹ trong một nhà máy đúc cùng một tấm ván 50 lần một tuần.
Thiệt hại cạnh là trình điều khiển chi phí. Các mảng bị sứt mẻ hoặc bong tróc trên bề mặt nhìn thấy được phải được mài, lấp đầy hoặc hạ cấp tấm và vá là công việc thủ công ở cuối dây chuyền nơi lao động kém năng suất nhất. Một mặt vát có kích thước chính xác sẽ di chuyển điểm hỏng ra khỏi các mảng vì góc xiên tạo ra một đường tiếp xúc dần dần khi khuôn bị tước bỏ.
Hiệu ứng cấu trúc là nhỏ. Một mặt vát 20 mm x 20 mm sẽ loại bỏ một diện tích hình tam giác khoảng 200 mm vuông trên một mét cạnh, khoảng 0,1% mặt cắt ngang của tấm dày 150 mm . Đó là lý do tại sao các cạnh vát thường được chỉ định trên mỗi mảng lộ ra thay vì chỉ trên các mảng trông dễ bị tổn thương và tại sao chi tiết cạnh được coi là một phần của thiết kế khuôn ngay từ bản vẽ đầu tiên. Ghi chú riêng của chúng tôi về công việc vát mép thực hiện trong chu trình sản xuất đúc sẵn bao gồm khía cạnh lập kế hoạch chi tiết hơn.
- Bảo vệ chip: lớp arri mỏng, phần dễ vỡ nhất của bất kỳ bảng điều khiển nào, được loại bỏ.
- Đường nhả: đường vát giúp khuôn bị đứt dần thay vì bị rách.
- Đường bóng: một góc xiên xác định che đi những thay đổi nhỏ trong việc căn chỉnh bảng điều khiển trên độ cao.
- Chỗ bịt kín: góc xiên tạo ra một bề mặt thẳng, ổn định để chất bịt kín liên kết vào.
- An toàn khi xử lý: cạnh vát ít có khả năng cắt vào găng tay và tay trong quá trình tước.
Kích thước, góc và cấu hình vát: Khớp dải với phần tử
Kích thước mặt vát xuất phát từ ba yếu tố đầu vào: độ dày phần tử, thiết kế mối nối và hình thức yêu cầu. Một nguyên tắc nhỏ hữu ích là chân vát không được vượt quá khoảng 1/10 độ dày phần tử, do đó, tấm 100 mm mang 10 đến 15 mm một cách thoải mái, trong khi chân 20 mm rộng rãi nhưng vẫn được chấp nhận trên tấm tường 150 mm. Khi có mối nối bịt kín, mặt vát phải đủ rộng để chấp nhận chiều rộng của mối nối cộng với dụng cụ bịt kín và kích thước đó thường giải quyết tranh luận trước khi có tính thẩm mỹ.
| Kích thước dải | Yếu tố điển hình | Điểm cần xem |
|---|---|---|
| 10 mm x 10 mm | Lề đường, tấm mỏng từ 60 đến 80 mm, đơn vị kiến trúc nhỏ | Đường bóng nhỏ nhất; một đường lượn sóng xuất hiện nhanh hơn trên một đường vát lớn |
| 15 mm x 15 mm | Tấm tường 100 đến 150 mm, cột, cầu thang, cống | Sự lựa chọn thông thường ở những nơi mối nối bịt kín hẹp |
| 20 mm x 20 mm | Hầu hết các tấm tường và dầm đúc sẵn | Cân bằng tốt nhất về bảo vệ, hình thức và khả năng tái sử dụng |
| 25 mm x 25 mm | Dầm cầu, công trình công nghiệp nặng, tiết diện dày | Cần cố định chắc chắn hơn; khuôn mặt rộng hơn có thể cúi đầu trong thời gian dài |
| 30 mm x 30 mm | Các bộ phận cần có lớp keo rộng hoặc đường bóng sâu | Xác nhận chiều rộng mối nối trước khi ấn định kích thước |
| Bán kính 20 đến 25 mm | Tấm kiến trúc, cầu thang, cột, cạnh bullnose | Khả năng chống chip tốt hơn; các mối nối giữa các cấu hình khó che giấu hơn |
Bốn mươi lăm độ là mặc định vì nó tạo ra một bóng đều trên cả hai mặt của góc. Khi muốn có đường nặng hơn, có thể ép đùn 30 độ và 60 độ, đồng thời bán kính thường được chọn cho cầu thang và cột đúc sẵn vì các mảng tròn không có phần mỏng để tách ra. Một thói quen giúp tránh nhiều tranh cãi trên công trường: giữ một kích thước duy nhất trên mọi mặt có thể nhìn thấy của dự án. Việc trộn lẫn dải 15 mm và 20 mm trên các tấm liền kề là nguyên nhân thường xuyên gây ra khiếu nại ngay cả khi mỗi tấm cách ly đều đúng.
Từ tính, đóng đinh hoặc dán: Chọn phương pháp cố định
Dải vát chỉ phải giữ nguyên vị trí trong khi bê tông được đổ, rung và xử lý, và các lực tác động lên nó chủ yếu là lực cản, độ rung và lực nổi chứ không phải là áp lực trực tiếp từ đầu bê tông. Đó là lý do tại sao các lựa chọn sửa chữa thường liên quan đến thời gian chuyển đổi và tình trạng nấm mốc chứ không phải về độ bền. Trên các pallet thép, tuyến từ bây giờ là mặc định và logic tương tự chạy qua nhóm rộng hơn của hệ thống màn trập từ được sử dụng cho các dạng bên, đường ray cạnh và đầu dừng.
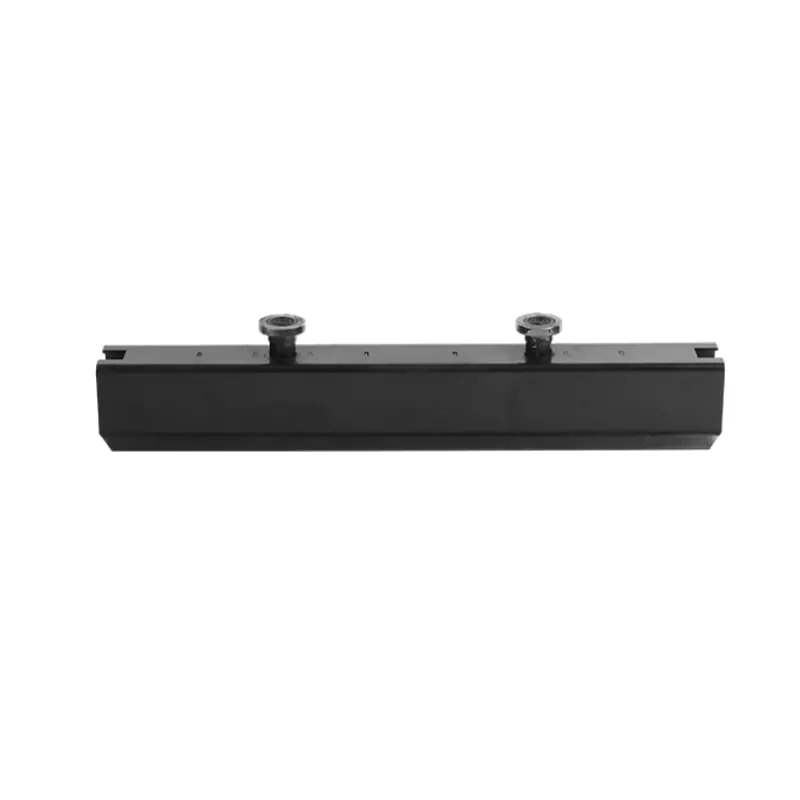
Các biên dạng vát cố định bằng từ tính được chế tạo dưới dạng đùn PVC có chèn sắt ở phía sau hoặc dưới dạng biên dạng đơn giản được kẹp bằng một thanh ray có lưng bằng thép. Nam châm giữ cấu hình vào pallet chứ không phải vào bê tông và nhả ra bằng cách vặn hoặc cần gạt. Việc chuyển đổi trên một pallet dài được tính bằng giây trên mỗi dải và không có lỗ ghim nào để lấp đầy, làm sạch hoặc lo lắng.
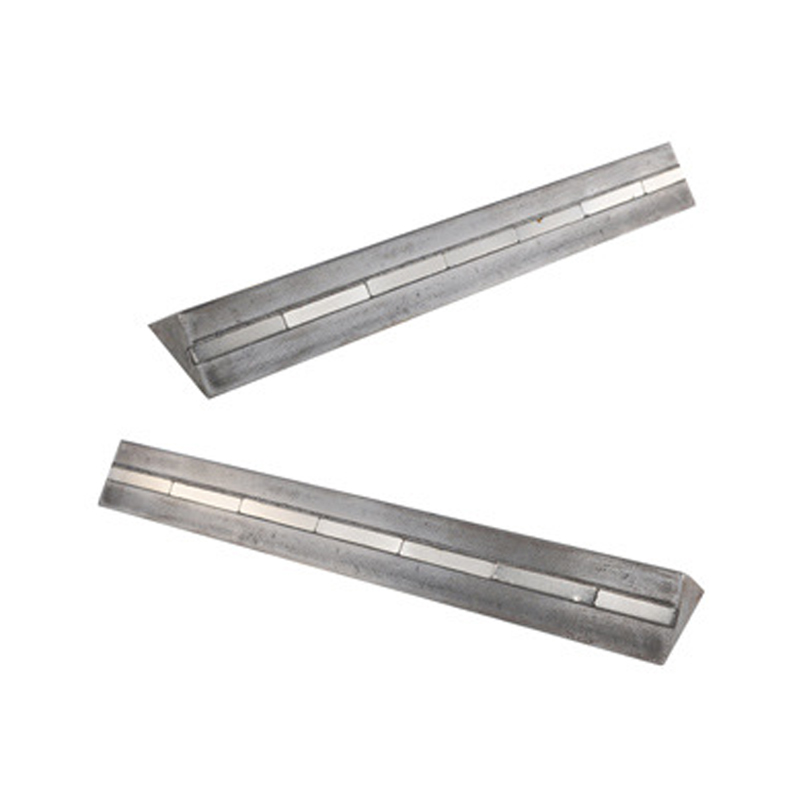 Vát bê tông đúc sẵn Vát mép bê tông đúc sẵn là một thiết bị từ tính đặc biệt dùng để cố định và định vị cốp pha vát trong quá trình đổ. Nam châm được làm bằng vật liệu từ tính mạnh... Xem sản phẩm →
| phương pháp | Loại khuôn | Tái sử dụng dải | Điểm yếu chính |
|---|---|---|---|
| nam châm | Pallet thép hoặc khuôn mặt thép | Cao, thường là hàng chục lần đổ | Không hoạt động trên khuôn gỗ hoặc nhựa; nhiệt độ đóng rắn giới hạn cấp nam châm |
| Bấm ghim hoặc đinh | Ván ép và các dạng gỗ | Vừa phải; các cạnh xuống cấp nơi ốc vít đi qua | Lỗ buộc và đầu dải bị nghiền nát |
| Chất kết dính tiếp xúc | Bất kỳ khuôn mặt mịn màng | Thấp; đường keo tích tụ và kết thúc nâng lên | Làm sạch chậm, độ dày không đồng đều do keo nặng |
| Góc thép bắt vít hoặc hàn | Khuôn thép | Rất cao | Chi phí gia công; vết lõm in trên mỗi bảng cho đến khi sửa chữa |
Các dải được đóng đinh vẫn là tiêu chuẩn cho công việc đúc tại chỗ trong đó biểu mẫu được sử dụng một số lần. Hai chi tiết quyết định kết quả: ghim ở tâm 150 đến 200 mm và giữ cho dải phẳng với mặt ván ép. Mỗi vết lồi trên cạnh ván ép sẽ truyền thẳng vào đường vát và không có miếng vá nào có thể che giấu nó sau đó.
Một lưu ý khi cầm nắm khiến người ta bất ngờ: bê tông tươi ép profile vào mặt khuôn chứ không kéo ra nên nam châm chủ yếu phải dừng trượt và nổi khi rung. Một lực giữ khiêm tốn trải rộng trên nhiều điểm cố định hơn thường đập vào một nam châm nặng nằm ở cuối dải.
Áp suất, độ rung và nhiệt của bê tông tươi: Điều gì thực sự làm chuyển động một góc vát
Bê tông tươi hoạt động như một chất lỏng nặng cho đến khi nó cứng lại. Với mật độ khoảng 2.400 kg/m3, cột bê tông cao 2 m tạo ra khoảng 47 kilopascal áp lực bên ở đế khuôn và các phương pháp thiết kế ván khuôn như mô tả trong ACI 347 (Hướng dẫn về ván khuôn cho bê tông) chỉ cho phép giảm thiểu đối với tốc độ đổ chậm hơn và hỗn hợp nguội hơn, cứng hơn. Áp lực đó tác động lên mặt khuôn và mặt vát nằm trên mặt đó, do đó dải được ép vào trong thay vì bong ra khỏi bê tông.
Các lực thực sự đánh bật một góc vát có tính chất cục bộ. Máy rung poker là loại lớn nhất trong số đó. Giữ đầu cách xa mặt vát 100 đến 150 mm, chèn khoảng cách 300 đến 450 mm và không bao giờ để đầu máy rung chạm vào biên dạng. Tiếp xúc trực tiếp là cách các dải dịch chuyển và đó cũng là cách các mảng tổ ong xuất hiện trên bảng tiếp theo.
Vấn đề nhiệt hai lần. PVC mềm đi khi nhiệt độ khuôn tăng lên, do đó, vật liệu ép đùn có cảm giác cứng ở 20 độ C trở nên linh hoạt hơn đáng kể bên trong buồng hơi ở 70 độ C; các hợp chất ổn định nhiệt giữ hình dạng tốt hơn và in đường nét rõ ràng hơn trong thời gian dài hơn. Thứ hai, nam châm neodymium tiêu chuẩn có nhiệt độ làm việc tối đa gần 80 độ C. Để lớp N thông thường trong chu trình xử lý bằng hơi nước là một cách chậm để làm mất lực giữ vì nam châm không phục hồi hoàn toàn sau khi tiếp xúc nhiều lần. Khi nam châm ở trong khuôn, các loại có độ kháng từ cao hơn như H, SH hoặc UH hoặc cụm ferit là lựa chọn an toàn hơn.
Chuyển động nhiệt rất dễ bị đánh giá thấp. PVC cứng giãn nở khoảng 0,005 đến 0,007 phần trăm mỗi độ C, do đó, một dải 6 m có thể thay đổi chiều dài khoảng 15 đến 20 mm khi xoay 60 độ nếu nó được tự do di chuyển. Việc cố định dải đều đặn và chừa khoảng trống mở rộng ở các đầu sẽ tốt hơn là buộc một biên dạng dài vào một rãnh chật, nơi nó sẽ cúi xuống và in một đường cong trên mỗi bảng.
Tái sử dụng cuộc sống, làm sạch và phát hành đại lý
Dải vát PVC là vật tư tiêu hao có tuổi thọ dài nhưng hữu hạn. Trong thực tế, thực vật báo cáo 30 đến 60 lần đổ từ thanh PVC từ tính được sử dụng trên cùng một cạnh và nhiều hơn đáng kể khi một dải được dành riêng cho một pallet duy nhất và được làm sạch sau mỗi chu kỳ. Sự kết thúc tuổi thọ có thể nhìn thấy được thay vì dần dần: mặt 45 độ tròn lại, dải phát triển một đường cong cố định hoặc phần chèn sắt bắt đầu tách ra khỏi thân PVC.
- Lau sạch lớp xi măng khi nó vẫn còn mềm. Miếng dán cứng lại phải được cạo đi và việc cạo sẽ làm mất đi bề mặt của nó.
- Kiểm tra mặt 45 độ bằng thước thẳng vài tuần một lần. Mặt tròn in ra đường nét mềm mại, không đều mà không chất giải phóng nào có thể khắc phục được.
- Bảo quản các dải phẳng, tránh ánh nắng trực tiếp và tránh xa lò sưởi. Treo một dải từ một đầu sẽ tạo thành một lọn tóc vào hình dạng.
- Kiểm tra mặt sau của dải xem có gờ và vụn bê tông không. Một hạt keo cứng dưới mặt cắt sẽ tạo ra vết lõm trên mỗi tấm được đúc vào ngày hôm đó.
- Thay thế thay vì sửa chữa một khi mặt bị hư hỏng. Một dải có chi phí thấp hơn nhiều so với chi phí nhân công để mài một cạnh trở lại thông số kỹ thuật.
Việc lựa chọn tác nhân giải phóng quan trọng hơn hầu hết các nhà máy mong đợi. Các sản phẩm gốc dung môi có hàm lượng thơm cao có thể tấn công PVC và kéo chất dẻo ra khỏi bề mặt, đây chính là nguyên nhân khiến các dải cũ trở nên cứng, giòn và sáng bóng trước thời gian sử dụng. Các chất gốc nước hoặc ít thơm giữ cho biên dạng có thể hoạt động được và dễ dàng loại bỏ khỏi mặt vát hơn. Bất kể sản phẩm nào được sử dụng, hãy bôi một lớp màng mỏng và lau sạch phần thừa, vì một lớp sơn dày sẽ tích tụ ở phần dưới của góc xiên và để lại một đường lỗ bọ trên mỗi lớp bột.
Sáu khiếm khuyết ở đường Chamfer và cách khắc phục chúng
Hầu hết mọi vấn đề về vát mép trên dây chuyền đúc sẵn đều xuất phát từ một trong sáu nguyên nhân. Mỗi cái đều có một bản sửa lỗi rẻ tiền và một phiên bản đắt tiền của cùng một bản sửa lỗi, và bản rẻ tiền luôn được thực hiện trước khi đổ.
- Đường vát lượn sóng. Các điểm cố định cách nhau quá xa hoặc dải không thẳng trước khi được lắp đặt. Siết chặt khoảng cách đến 250 mm và kiểm tra dải cố định bằng thước thẳng dài 2 m trước khi đưa cốt thép vào.
- Vữa vữa ở các mối nối dải. Các đầu được cắt bằng mắt để lại một khoảng trống từ 1 mm trở lên và dán vào mỗi lần bó bột. Cắt hình vuông, dán chặt các đầu và dán băng keo vào bất kỳ mối nối nào rộng hơn 0,5 mm.
- Spalled arris sau khi tước. Cấu hình được đòn bẩy dọc theo mép thay vì kéo ra khỏi bê tông, hoặc nam châm không được nhả ra trước. Nhả nam châm ra, sau đó nhấc dải lên một góc 45 độ.
- Bugholes cụm dọc theo vát. Chất giải phóng được áp dụng quá nhiều hoặc bộ rung chạy quá gần mặt, đẩy không khí đến góc xiên thay vì giải phóng nó.
- Dải nhúng trong bảng điều khiển. Không có chất chống dính, biên dạng bị hư hỏng hoặc bê tông chảy phía sau dải. Xác nhận mặt sau đã được đặt sát vào khuôn trước khi đổ.
- Đường bóng không khớp giữa các bảng. Hai dải có kích thước khác nhau hoặc một biên dạng đã mòn được trộn lẫn với một biên dạng mới trên cùng một độ cao. Loại bỏ các dải bị mòn khỏi các cạnh có thể nhìn thấy và giữ chúng cho các khuôn mặt ẩn.
Đặt dải vát trên pallet: Trình tự có thể lặp lại
Trình tự dưới đây là trình tự được thực hiện trong một nhà máy chạy các loại tấm hỗn hợp trên cùng một pallet. Phải mất vài phút cho pallet đầu tiên và hoàn lại tiền ở mỗi chu kỳ sau đó.
- Làm sạch mặt pallet và kiểm tra độ thẳng bằng thước thẳng dài 2 m. Không thể sửa mép pallet bị cong bằng dải mới.
- Cắt các dải theo chiều dài vuông góc, làm mờ các đầu và vát các góc bên ngoài một góc 45 độ để cả hai mặt gặp nhau mà không có khe hở.
- Lắp khô thanh định hình sao cho mặt nghiêng 45 độ về phía bê tông và mặt sau phẳng tựa vào pallet.
- Cố định bằng nam châm ở khoảng cách từ 300 đến 400 mm và thêm một điểm cố định cách mỗi đầu trong khoảng 150 mm. Siết chặt đến 250 mm nếu dải bị cong.
- Kiểm tra các khe hở của mối nối, sau đó dán băng keo bất kỳ mối nối nào rộng hơn 0,5 mm.
- Bôi một lớp chất chống dính mỏng lên dải và mặt khuôn xung quanh, sau đó lau sạch phần thừa.
- Đặt cốt thép, nâng các miếng đệm và ổ cắm, giữ nắp khỏi cạnh vát.
- Đổ các lực nâng từ 300 đến 500 mm và rung ở mức 100 đến 150 mm tính từ mặt vát mà không chạm vào biên dạng.
- Chữa bệnh theo chu kỳ thực vật. Nếu sử dụng hơi nước, hãy đo nhiệt độ khuôn thực tế bên cạnh nam châm thay vì dựa vào máy đo buồng.
- Dải theo đúng thứ tự: nhả nam châm, kéo dải ra khỏi bê tông ở góc 45 độ, làm sạch và bảo quản phẳng.
Khi một pallet được chuyển đổi giữa các loại bảng điều khiển nhiều lần trong một ca, chi phí chuyển đổi nằm ở các dạng bên cũng như ở chính phần vát. Hệ thống từ tính được xử lý sẽ biến bước đó thành công việc của một người và giữ cùng một điểm tham chiếu cho đường ray vát trên mỗi chu kỳ.
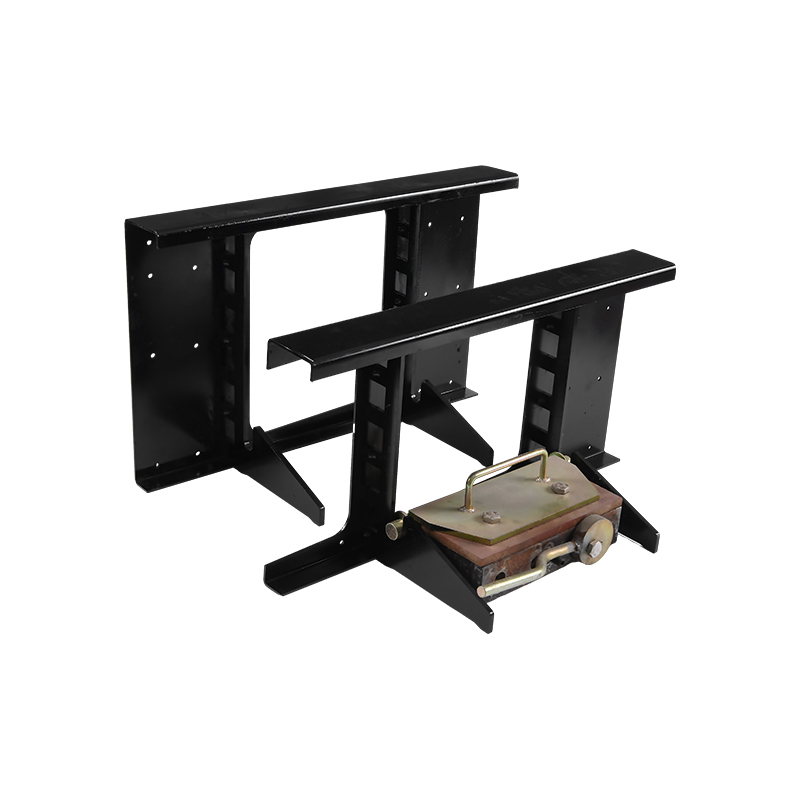 Nam châm đóng cửa có tay cầm Nam châm đóng cửa có tay cầm là thiết bị dùng trong xây dựng để giữ cốp pha tại khu vực. Nó bao gồm một nam châm mạnh được nhúng trong vỏ nhựa hoặc kim loại... Xem sản phẩm →
Chi phí, thời gian thực hiện và nội dung cần đưa vào yêu cầu mua hàng
Dải Chamfer là một dòng nhỏ trong ngân sách và ảnh hưởng lớn đến cột làm lại. Cấu hình PVC 20 mm tốn một phần nhân công cần thiết để mài và vá một mảng bị loại bỏ, và cấu hình từ tính thường thu hồi chi phí bổ sung trong lần đầu tiên loại bỏ thao tác ghim và điền trên một cạnh dài. Con số khiến mọi người chú ý là thời gian thực hiện: các góc không chuẩn, biên dạng bán kính và độ dài bất thường thường đến từ quá trình ép đùn chuyên dụng, do đó, một dự án cần độ dài kho cụ thể nên đặt ra yêu cầu kỹ càng trước lần đổ đầu tiên.
- Chiều dài chân và góc, hoặc bán kính, được hiển thị trên bản phác thảo có kích thước.
- Tổng chiều dài và chiều dài cổ phiếu ưu tiên, do đó, các khớp nối tiếp giáp với các góc có thể nhìn thấy được.
- Vật liệu khuôn, dù là thép, ván ép hay nhựa, và có sử dụng nam châm hay không.
- Nhiệt độ xử lý nếu sử dụng hơi nước nên loại nam châm phù hợp với chu trình.
- Ngoại hình bắt buộc: đường bóng sắc nét hoặc bán kính mềm.
- Chu kỳ tái sử dụng dự kiến và số lượng dải cần thiết trên mỗi pallet.
- Thời hạn giao hàng và những tấm đầu tiên sẽ được thử nghiệm trên tấm nào.
Trên một pallet thép, đường ray vát mép hiếm khi hoạt động độc lập. Các ván khuôn, ray cạnh và đầu chặn đều cần một điểm kẹp ổn định và hộp từ tính bằng thép cacbon cung cấp tham chiếu đó mà không cần hàn hoặc bắt vít vào mặt pallet, giúp giữ cho bề mặt khuôn phẳng cho loại bảng tiếp theo.
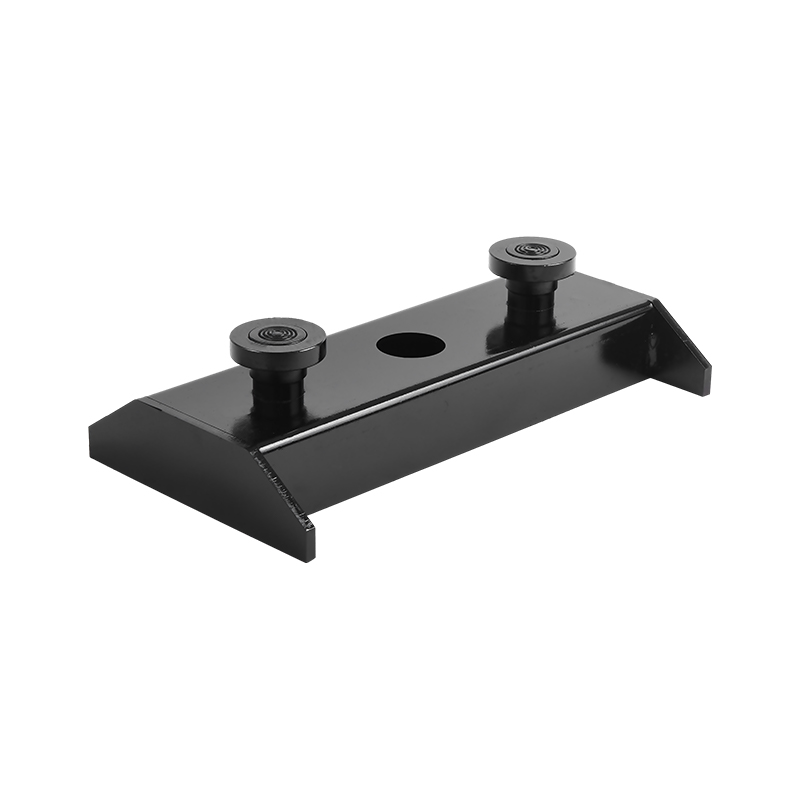 Hộp nam châm bằng thép carbon Hộp từ bằng thép cacbon được sản xuất từ kim loại cacbon và có từ tính. Thường được sử dụng trong các ngành công nghiệp bao gồm sản xuất, vận tải và xây dựng... Xem sản phẩm →
Các cạnh đúc sẵn và đúc tại chỗ: Cùng một dải, mức độ ưu tiên khác nhau
Trong đúc sẵn, vát được thiết kế. Dải được chọn một lần, gắn trên pallet thép và lặp lại hàng trăm lần, điều này đẩy mức độ ưu tiên về khả năng lặp lại, cố định từ tính và thời gian chuyển đổi thấp. Trong công việc đúc tại chỗ, hình thức này thường được sử dụng một hoặc hai lần, do đó, các dải được đóng đinh hoặc ghim trên ván ép chiếm ưu thế và phần vát mép có nhiều khả năng chỉ được chỉ định trên các cạnh lộ ra ngoài. Sự khác biệt duy nhất đó giải thích tại sao cùng một biên dạng 20 mm lại hoạt động hoàn hảo trong nhà máy và tạo ra một đường rách trên vị trí mà cạnh ván ép đã bị hư hỏng.
Các nhà máy đúc sẵn cũng có xu hướng tiêu chuẩn hóa và việc tiêu chuẩn hóa sẽ loại bỏ toàn bộ các loại khiếu nại. Một kích thước vát cho mỗi khuôn, nam châm ở các vị trí cố định và giá lưu trữ được chỉ định có nghĩa là việc thay thế giữa ca chỉ mất hai phút thay vì phải tìm kiếm hồ sơ phù hợp trong sân.
Công việc trên trang web có quy tắc riêng của nó. Khoảng cách ghim từ 150 đến 200 mm, các dải được đặt phẳng với mặt khuôn và cạnh gỗ dán thẳng là ba yếu tố quyết định đường hoàn thiện. Trong trường hợp bán kính được chỉ định trên cầu thang hoặc cột, một mặt cắt bán kính bằng cao su hoặc gia công linh hoạt sẽ thay thế dải hình tam giác cứng và nó phải được cố định thường xuyên hơn vì không có mặt sau phẳng để tựa vào khuôn.
Các câu hỏi thường gặp về Dải vát cho bê tông
Tôi nên sử dụng dải vát có kích thước bao nhiêu trên tấm tường đúc sẵn 150 mm?
Sử dụng 20 mm x 20 mm trừ khi chi tiết mối nối có quy định khác. Giảm xuống 15 mm khi chỗ bịt kín hẹp hơn 20 mm hoặc muốn có đường bóng nhẹ hơn và giữ một kích thước trên mọi mặt nhìn thấy được trong dự án.
Nam châm có đủ mạnh để giữ dải vát trong quá trình rung không?
Có, trên khuôn mặt thép. Bê tông tươi ép dải vào mặt nên nam châm chỉ cần ngừng trượt và nổi. Cố định ở tâm 300 đến 400 mm phù hợp với hầu hết các cấu hình và 250 mm sẽ an toàn hơn khi chạy dài và đổ dày.
Một dải vát PVC có thể tồn tại được sau bao nhiêu lần đổ?
Các nhà máy thường báo cáo có 30 đến 60 lần đổ từ tấm PVC từ tính và nhiều hơn nữa khi một dải được dành riêng cho một pallet và được làm sạch sau mỗi chu kỳ. Phần cuối cùng của tuổi thọ thực tế là một mặt vát tròn hoặc một miếng chèn bằng sắt tách khỏi PVC.
Dải vát từ có thể được sử dụng trên ván khuôn gỗ không?
Không. Nam châm cần có khuôn bằng thép hoặc mặt thép. Trên ván ép và ván ép, ghim dải ở khoảng cách từ 150 đến 200 mm hoặc sử dụng chất kết dính tiếp xúc để đổ một lần khi không được phép dùng dây buộc.
Dải vát có làm yếu cạnh bê tông không?
Không theo bất kỳ cách nào có ý nghĩa. Một đường vát 20 mm loại bỏ khoảng 200 mm vuông phần trên mỗi mét cạnh, khoảng 0,1% của tấm dày 150 mm và nó thường cải thiện độ bền vì các mảng mỏng không còn bị sứt mẻ.
45 độ có tốt hơn bán kính không?
Bốn mươi lăm độ là tiêu chuẩn và tạo ra một đường bóng đều. Bán kính 20 đến 25 mm chống sứt mẻ tốt hơn vì không có phần mỏng ở góc, nhưng các mối nối giữa các biên dạng bán kính khó giữ vô hình hơn, đó là lý do tại sao các cạnh bán kính thường được dành riêng cho cầu thang, cột và các phần tử mũi nhọn.
Tại sao lại có một vây dọc theo đường vát của tôi?
Hầu như luôn luôn có một khoảng trống ở mối nối đối đầu giữa hai dải. Cắt các đầu hình vuông, ghép chặt và dán băng keo vào bất kỳ mối nối nào rộng hơn 0,5 mm. Một vây trên khoảng 1 mm phải được mài trên mỗi tấm và việc mài đó là nơi tiền biến mất.
Nhiệt độ xử lý nào là quá nóng đối với một vát từ?
Nó phụ thuộc vào loại nam châm. Các loại neodymium tiêu chuẩn có nhiệt độ làm việc tối đa gần 80 độ C, do đó, chu trình hơi nước ở 60 đến 70 độ C là có thể thực hiện được nhưng để lại rất ít biên độ. Các cấp độ kháng từ cao hơn hoặc cụm ferit sẽ an toàn hơn đối với nam châm ở trong khuôn và các cấu hình PVC cũng mềm đi đáng kể ở nhiệt độ trên 70 độ C.
Dải vát có cần chất giải phóng không?
Có, một lớp màng mỏng trên mặt vát và mặt khuôn bên cạnh, được lau để loại bỏ phần thừa. Một lớp phủ nặng tích tụ ở dưới cùng của góc xiên và để lại một đường lỗ nhỏ, trong khi không có lớp phủ nào có nguy cơ làm rách các mảng hoặc dính chặt vào bảng điều khiển.
Dải vát là một bộ phận có chi phí thấp nhưng có ảnh hưởng không cân đối đến hình thức và việc làm lại. Chọn kích thước phù hợp với độ dày của phần tử và thiết kế của mối nối, cố định thường xuyên đến mức không thể di chuyển, giữ chặt các mối nối và luôn đặt tiết diện có góc xiên hướng vào bê tông. Hãy làm bốn việc đó và các arri sẽ tự lo liệu.
- 20 mm x 20 mm đối với hầu hết các tấm, 15 mm đối với phần mỏng, 25 mm đối với các phần nặng.
- Nam châm ở mức 300 đến 400 mm tập trung vào các pallet thép, ghim ở mức 150 đến 200 mm trên ván ép.
- Khoảng cách giữa các mối nối dưới 0,5 mm, nếu không sẽ có vây trên mỗi tấm.
- Hãy ghép loại nam châm với nhiệt độ xử lý chứ không phải với giá trong danh mục.
Wewin Magnets sản xuất các biên dạng vát cố định bằng từ tính, nam châm cửa chớp và các bộ phận kẹp từ cho dây chuyền sản xuất đúc sẵn, bao gồm các biên dạng tùy chỉnh được thực hiện để vẽ bằng cấp nam châm được chọn cho chu trình bảo dưỡng nhà máy. Các thắc mắc sẽ được trả lời trong vòng 24 giờ với đề xuất bao gồm kích thước, góc, chèn sắt và giao hàng.